

Ultrazvučno raspršivanje: Precizan put do preoblikovanja premaza protiv-magljenja automobilskog stakla
Jan 16, 2026
Automobilska stakla, kao temeljni nositelj vidljivosti u vožnji, izravno određuju sigurnost u vožnji. U jesen i zimi ili u okruženjima visoke -vlažnosti, zamagljivanje prozora automobila postalo je glavna bolna točka za nebrojene vlasnike automobila, a primjena premaza protiv -magljenja ključno je sredstvo za rješavanje ovog problema. S nadogradnjom tehnologije premazivanja, oprema za raspršivanje ultrazvučnom atomizacijom, sa svojim jedinstvenim tehnološkim prednostima, postupno je zamijenila tradicionalne procese i postala preferirano rješenje za pripremu premaza protiv zamagljivanja automobilskog stakla. Ovaj će članak proniknuti u temeljnu vrijednost premaza za -zamagljivanje automobilskog stakla, ograničenja tradicionalnih procesa i načelo rada, funkcionalne prednosti i logiku primjene opreme za ultrazvučno raspršivanje.
I. Premazi protiv-magljenja automobilskog stakla: "Nevidljiva barijera" za sigurnost vožnje
Suština zamagljivanja automobilskih stakala je učinak fizičke kondenzacije izazvan "temperaturnom razlikom + vlagom". Kada vrući, vlažni zrak dođe u dodir s hladnim staklom, temperatura naglo pada, zasićenost vodene pare prelazi standard, te se kondenzira u sitne kapljice vode koje se lijepe na unutarnju površinu stakla, stvarajući maglu koja ometa vidljivost. Podaci pokazuju da kada vlaga u automobilu prelazi 80%, a vanjska temperatura je ispod 5 stupnjeva, vjerojatnost zamagljivanja stakala automobila iznosi čak 99,99%. Ovaj zamagljeni vid ne samo da utječe na iskustvo vožnje, već i značajno povećava rizik od- sudara straga, ogrebotina i drugih prometnih nesreća.
Premazi protiv zamagljivanja rješavaju problem zamagljivanja u korijenu mijenjanjem površinskih svojstava stakla. Temeljni princip je formiranje prozirnog i jednolikog molekularnog filma na staklenoj površini, bilo širenjem kondenziranih kapljica vode u neprimjetan vodeni film (hidrofilni premaz) ili uzrokujući agregaciju kapljica vode u veće čestice i brzo skliznuće (hidrofobni premaz), čime se održava čistoća staklene površine. U usporedbi s privremenim metodama kao što su odvlaživanje klima uređaja i brisanje ručnikom, premazi protiv-magljenja imaju prednosti u dugotrajnoj-učinkovitosti i stabilnosti. Jedna primjena može održati učinak protiv-magljenja nekoliko dana ili čak mjeseci, eliminirajući potrebu za čestim operacijama i pružajući stalnu zaštitu za sigurnost vožnje. U isto vrijeme, visoko{8}}kvalitetni premazi protiv-magljenja također imaju svojstva protiv-odsjaja i anti{11}}ulja, dodatno optimizirajući vozačevo vidno polje.

II. Tradicionalni postupci premazivanja -zamagljivanja: ograničeno i neučinkovito rješenje
Prije primjene ultrazvučne tehnologije, premazi protiv-magljenja automobilskog stakla primarno su se oslanjali na tradicionalne procese kao što su ručno premazivanje i pneumatsko prskanje s dvije-tekućine. Ove metode imaju značajne nedostatke u pogledu preciznosti, učinkovitosti i djelotvornosti, što otežava ispunjavanje strogih zahtjeva kvalitete automobilske industrije.
Pneumatsko raspršivanje dvije-tekućine bio je široko korišten proces u industrijskim okruženjima. Njegov princip je korištenje visoko{2}}tlačnog protoka zraka za raspršivanje tekućeg sredstva protiv-magljenja u kapljice, koje se zatim raspršuju po staklenoj površini. U usporedbi s ručnim nanošenjem premaza, ovaj je postupak učinkovitiji, ali još uvijek ima osnovne nedostatke: protok zraka pod visokim-tlakom lako dovodi do prskanja kapljica, uzrokujući rasipanje materijala i zagađujući proizvodni okoliš; neravnomjerna raspodjela veličine kapljica, s velikim kapljicama koje lako stvaraju rupe i prolaze, što utječe na glatkoću premaza i optičku izvedbu; niska preciznost u kontroli debljine premaza otežava proizvodnju ultra-tankih i jednolikih funkcionalnih premaza, ograničavajući prilagodljivost. Nadalje,-visokotlačne mlaznice sklone su trošenju i začepljenju, zahtijevaju često održavanje, povećavaju troškove proizvodnje i zastoje.
III. Oprema za ultrazvučno raspršivanje: Zašto je to preferirani alat za premaze protiv-magljenja? Premazi za -zamagljivanje automobilskog stakla imaju izuzetno visoke zahtjeve za prozirnošću, ujednačenošću, prianjanjem i dugotrajnom-učinkovitošću, koje tradicionalni procesi teško ispunjavaju zbog ograničenja. Ultrazvučna oprema za prskanje raspršivanjem, sa svojim temeljnim prednostima "precizne atomizacije, točne kontrole, visoke učinkovitosti i prihvatljivosti za okoliš," savršeno zadovoljava potrebe pripreme premaza protiv -magljenja, postajući glavni smjer za tehnološke nadogradnje.
Iz perspektive kvalitete premaza, premazi protiv-zamagljivanja trebaju formirati proziran film jednolike debljine (obično nanometarske do mikrometarske razine), bez rupica i nedostataka, kako bi se osiguralo da optička izvedba stakla nije ugrožena dok se postižu dugotrajne-izvedbe protiv-maglanja. Ultrazvučno raspršivanje može precizno kontrolirati veličinu kapljica i debljinu premaza, osiguravajući da se odstupanje ujednačenosti premaza kontrolira unutar ±5%, daleko bolje od ±15% tradicionalnih procesa. Što se tiče proizvodne učinkovitosti, oprema podržava XYZ tro-automatizirano programiranje i može se prilagoditi automobilskom staklu različitih veličina i oblika (vjetrobranska stakla, bočni prozori, stražnji prozori, itd.), omogućujući kontinuirano raspršivanje u velikim-razmjerima i značajno poboljšavajući učinkovitost proizvodnje. S ekološke i troškovne perspektive, ultrazvučno raspršivanje eliminira potrebu za-protokom zraka pod visokim tlakom, postižući stopu iskorištenja materijala od preko 90%, četiri puta veću od tradicionalnog pneumatskog raspršivanja. To smanjuje otpad sredstva protiv zamagljivanja i smanjuje troškove zbrinjavanja otpada, usklađujući se s načelima zelene proizvodnje. Nadalje, mlaznice opreme se ne troše niti začepljuju, što rezultira niskim troškovima održavanja, visokom stabilnošću i osiguravanjem kontinuirane proizvodnje.
IV. Ultrazvučno raspršivanje: Precizan put od raspršivanja do raspršivanja
Glavna prednost opreme za ultrazvučno raspršivanje proizlazi iz njenog jedinstvenog principa rada. Cijeli proces podijeljen je u dvije faze: "precizna atomizacija" i "precizno raspršivanje". Kombinacijom fizičkih mehanizama i automatizirane kontrole postiže se visoko-kvalitetna priprema premaza.
(I) Precizna atomizacija: stvaranje mikronskih-kapljica veličine bez pritiska
Srž ultrazvučne atomizacije je pretvorba električne energije u mehaničku energiju visoke-frekventne pomoću "piezoelektričnog učinka", čime se postiže raspršivanje tekućine bez pritiska. Ovo eliminira potrebu za-protokom zraka pod visokim tlakom, temeljno rješavajući probleme kao što su neravnomjerna distribucija kapljica i prskanje svojstveno tradicionalnom prskanju. Specifični proces je sljedeći: Osnovne komponente opreme uključuju ultrazvučni generator, pretvarač, mlaznicu od legure titana i sustav za opskrbu tekućinom. Ultrazvučni generator pretvara električnu energiju mrežne frekvencije u električnu energiju visoke-frekvencije na određenoj frekvenciji (obično 20kHz-200kHz), koja se zatim prenosi na piezoelektrični keramički pretvornik. Pretvornik pretvara ovu-električnu energiju visoke frekvencije u mehaničke vibracije iste frekvencije. Ove se vibracije prenose na tekuće sredstvo protiv zamagljivanja kroz mlaznicu od titanijske legure. Kada tekućina dođe u kontakt s površinom za raspršivanje mlaznice, visoko{14}}vibracije stvaraju stojne valove na površini tekućine, cijepajući tekućinu u jednolične kapljice mikronske veličine (srednja veličina kapljice može se kontrolirati između 15-40 μm i 1-5 μm u nekim primjenama).
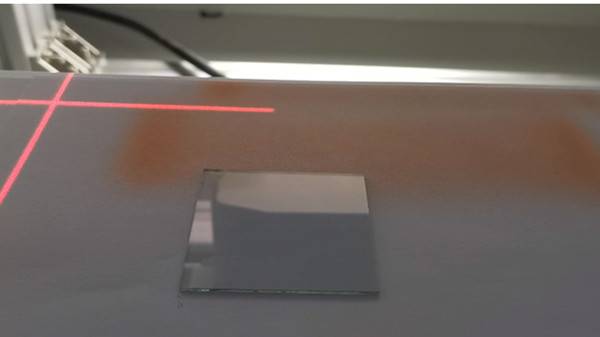
Veličina i raspodjela kapljica mogu se precizno kontrolirati podešavanjem parametara opreme: što je viša frekvencija vibracija, to je manja veličina kapljice; viskoznost tekućine i površinska napetost prilagođeni su odgovarajućim sustavom za opskrbu tekućinom (podrška tekućinama s viskozitetom manjim ili jednakim 30 cps). U usporedbi s tradicionalnom raspršivanjem pod visokim{2}}tlakom, ultrazvučno raspršivanje stvara kapljice normalne raspodjele, pokazujući izvrsnu ujednačenost i malu brzinu kapljica, smanjujući prskanje i postavljajući temelj za visoko{3}}kvalitetne premaze. Nadalje, proces raspršivanja ne zahtijeva visoki tlak, čime se eliminira rizik od trošenja i začepljenja unutar mlaznice, značajno poboljšavajući stabilnost opreme. (II) Precizno raspršivanje: jednolično taloženje pod automatiziranom kontrolom Raspršene kapljice moraju biti precizno kontrolirane i jednoliko taložene na površinu automobilskog stakla kako bi se stvorio usklađeni premaz protiv-magljenja. Ova faza se oslanja na automatizirani sustav upravljanja opremom i pomoćne funkcije. Specifični proces uključuje: Prvo, precizni sustav pumpe za ubrizgavanje stabilno isporučuje tekuće sredstvo protiv -zamagljivanja u mlaznicu, osiguravajući jednoliku i kontroliranu količinu dovoda s omjerom podešavanja brzine protoka do 10:1 za prilagodbu različitim zahtjevima debljine premaza. Drugo, vođene plinom nosačem niskog{13}}tlaka (tlak manji od ili jednak 0,05 MPa), raspršene kapljice se usmjereno raspršuju na staklenu površinu. Tlak plina nosača je izuzetno nizak, služi samo kao usmjerivač i ne narušava jednoličnost kapljica. Treće, automobilsko staklo pričvršćeno je na radni stol uređajem za vakuumsku adsorpciju, a XYZ sustav kretanja s tri-osi pomiče mlaznicu prema unaprijed postavljenom programu. Put raspršivanja može se precizno programirati u skladu s veličinom i oblikom stakla, čime se postiže besprijekorno raspršivanje pune-pokrivnosti. Konačno, oprema je opremljena sustavom grijanja i sušenja (maksimalna temperatura 150 stupnjeva), koji brzo stvrdnjava premaz nakon raspršivanja, poboljšavajući prianjanje i stabilnost dok skraćuje proizvodni ciklus.
Cjelokupni postupak prskanja omogućuje preciznu kontrolu višestrukih parametara: debljina premaza može se slobodno postaviti od 20 nm do 100 μm kako bi se zadovoljile potrebe različitih formulacija sredstava protiv-magljenja i scenarija primjene; širina raspršivanja može se prilagoditi u rasponu od 0,5-260 mm kako bi se prilagodila različitim veličinama automobilskog stakla; a parametri kao što su brzina raspršivanja, opskrba tekućinom i učestalost raspršivanja mogu se pratiti u stvarnom vremenu putem PLC kontrolnog sustava i rada na ekranu osjetljivom na dodir, čime se osigurava dosljednost i sljedivost proizvodnog procesa.
Zaključak: Premazi protiv-magljenja automobilskog stakla ključna su komponenta za osiguranje sigurnosti u vožnji, a nadogradnje u procesu njihove pripreme izravno utječu na učinkovitost protiv-magljenja i učinkovitost proizvodnje. Oprema za ultrazvučno raspršivanje, sa svojim preciznim mehanizmom za raspršivanje, preciznom automatiziranom kontrolom i visoko-učinkovitim ekološkim performansama, probija ograničenja tradicionalnih procesa, pružajući standardizirano, visoko-kvalitetno rješenje za pripremu premaza protiv-zamagljivanja automobilskog stakla. Kako automobilska industrija nastavlja podizati svoje zahtjeve za sigurnosne performanse i proizvodne procese, tehnologija ultrazvučnog raspršivanja sve će se više koristiti u području obrade površine automobilskog stakla, usmjeravajući proizvodnju automobilskih sigurnosnih komponenti prema preciznijem, učinkovitijem i ekološki prihvatljivijem smjeru.